Artykuł sponsorowany
Jak właściwości polimeru wpływają na dokładność detali cylindrycznych toczonych w serii
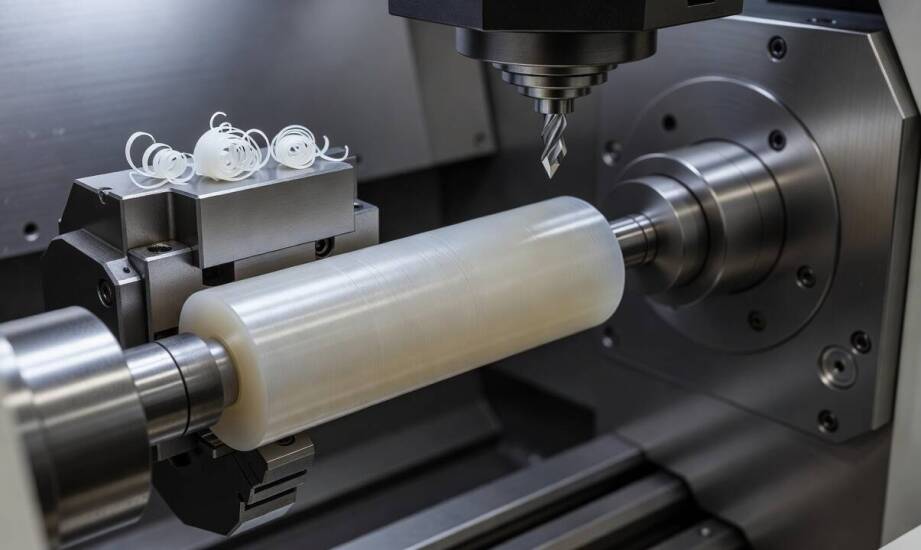
Dwa polimery konstrukcyjne o zbliżonej sztywności początkowej po toczeniu w identycznych parametrach mogą dać detale cylindryczne różniące się średnicą o kilka dziesiątych milimetra. Różnica ta wynika z ich specyficznego zachowania pod wpływem wilgoci i obciążeń już po zakończeniu obróbki. Właściwy dobór tworzywa decyduje o stabilności wymiarowej elementu oraz o ostatecznej chropowatości powierzchni. Parametry te osiągają rozbieżności od Ra 0,8 do 3,2 µm dla poszczególnych grup materiałowych.
Właściwości materiału decydujące o powodzeniu toczenia
Sztywność polimeru, mierzona powszechnie modułem Younga, warunkuje reakcję materiału na opory sił skrawania. Parametr ten decyduje o tym, czy detal zachowuje nadany mu kształt bezpośrednio po cofnięciu narzędzia z pola roboczego. Wysoka chłonność wilgoci powoduje odwracalne pęcznienie struktury polimeru w całej jego objętości. Prowadzi to do zauważalnej zmiany wymiarów części nawet po niezwykle precyzyjnym toczeniu CNC. Ścieralność wpływa bezpośrednio na jakość uzyskiwanej powierzchni oraz na tempo zużycia płytek z węglików spiekanych. Skłonność do pełzania skutkuje z kolei powolnym odkształcaniem się gotowej części w czasie. Proces relaksacji zachodzi najszybciej pod stałym obciążeniem wzdłużnym lub w wyższej temperaturze pracy.
Zależności fizykochemiczne wprost przekładają się na całą technologię wytwarzania oraz bezpieczeństwo mechanizmów. Poliamidy o wysokiej skłonności do absorpcji wody wymagają rygorystycznego suszenia granulatu i półfabrykatów przed wejściem na maszynę. Konstruktor musi na wczesnym etapie uwzględnić przyrost objętościowy detalu po wielotygodniowej ekspozycji na warunki atmosferyczne. Niska odporność tworzywa na pełzanie wymusza pozostawienie znacznie większego naddatku na przejście wykończeniowe. W wielu zakładach technolodzy wprowadzają obowiązkowe wyżarzanie odprężające detali w komorach przemysłowych. Zabieg termiczny skutecznie stabilizuje strukturę krystaliczną i pozwala uniknąć utraty wąskich tolerancji pasowań w długim horyzoncie czasowym.
Wpływ rodzaju polimeru na tolerancje i obróbkę
Poliamid (PA) w stanie pełnej równowagi wilgotnościowej pochłania z otoczenia od 2,5 do 3 procent wody. Zjawisko to wywołuje uciążliwe pęcznienie objętościowe całego detalu rzędu 2–3 procent oraz wyraźny spadek początkowej sztywności materiału. Utrzymanie tolerancji cylindrycznych poniżej ±0,1 milimetra stanowi tu bardzo duże wyzwanie technologiczne dla operatora tokarki. Wymaga to najczęściej długiego kondycjonowania gotowych detali w specjalnie kontrolowanych warunkach otoczenia. Z kolei poliacetal (POM) charakteryzuje się absorpcją wilgoci nieprzekraczającą 0,9 procenta. Tworzywo to oferuje bardzo wysoką sztywność własną i marginalną skłonność do zjawiska pełzania. Właściwości te pozwalają bez większego trudu osiągać powtarzalne tolerancje na poziomie ±0,05 milimetra. Gładkość powierzchni POM schodzi często poniżej Ra 1,6 µm przy użyciu standardowych parametrów skrawania.
Tworzywo konstrukcyjne PEEK zachowuje wybitną stabilność wymiarową nawet w temperaturze ciągłej przekraczającej 200 stopni Celsjusza. Wykazuje ono niemal zerową absorpcję wilgoci w bardzo agresywnym i zapylonym środowisku pracy mechanizmu. Polimer ten doskonale sprawdza się w produkcji seryjnej skomplikowanych elementów wymagających rygorystycznej tolerancji rzędu ±0,02 milimetra. Klasyczny teflon (PTFE) w ogóle nie absorbuje cząsteczek wody z pobliskiego otoczenia. Jego niska sztywność bazowa oraz duża tendencja do pełzania na zimno wywołują jednak zauważalną relaksację wymiarów po zakończeniu obróbki. Tolerancje warsztatowe są tu zazwyczaj mocno ograniczone do wartości około ±0,15 milimetra. Zewnętrzna powierzchnia teflonowa wymaga niezwykle ostrożnego mocowania materiału w uchwycie maszyny CNC. Zbyt duża siła nacisku szczęk natychmiast deformuje obrabiane fragmenty cylindryczne.
Politeraftalan etylenu (PET) cechuje się znikomą absorpcją wilgoci kształtującą się na poziomie 0,1–0,2 procenta. Polimer wykazuje przy tym doskonałą wręcz odporność na powolne pełzanie materiałowe. Taka kombinacja parametrów technicznych gwarantuje operatorowi utrzymanie stałych wymiarów toczonej części w granicach ±0,05 milimetra. Polipropylen (PP) oraz powszechny polietylen (PE) charakteryzują się zadowalającą odpornością na wchłanianie wody. Posiadają one jednak zauważalnie mniejszą sztywność strukturalną w zestawieniu z twardymi tworzywami konstrukcyjnymi. Polimery grupy PP i PE wykazują większą skłonność do trwałych odkształceń pod silnym dociskiem noża tokarskiego. Stosuje się je głównie do tworzenia części o szerszych tolerancjach pasowania, w przypadku których absolutnym priorytetem pozostaje najwyższa możliwa odporność chemiczna. Poliwęglan (PC) pochłania wilgoć w stopniu umiarkowanym i długo zachowuje swoją bazową stabilność. Wymaga jednak ostrożnego toczenia przy użyciu ostrych płytek w celu uniknięcia mikropęknięć naprężeniowych.
Gatunki materiałów o relatywnie niskiej chłonności wody i wysokiej odporności na obciążenia pozwalają na bezpieczną obróbkę do finalnych gabarytów. Twarde polimery takie jak POM czy PET z reguły wymagają pozostawienia tylko minimalnego naddatku na ostatnie przejście wykończeniowe narzędzia. Odmiennie przedstawia się sytuacja w przypadku tworzyw miękkich, do których zalicza się PA, PTFE, PP oraz PE. Technolodzy przygotowujący program obróbki muszą tu przewidzieć dodatkowy naddatek surowca wielkości od 0,1 do 0,3 milimetra na stronę obrabianego detalu. Niezbędne staje się również późniejsze termiczne wyżarzanie, które precyzyjnie kompensuje naturalne odkształcenia materiału. Złożone i precyzyjne toczenie tworzyw sztucznych wymusza rzetelną analizę zmiennych właściwości fizykochemicznych na etapie opracowywania procesu. Wyklucza to ryzyko wdrażania kosztownych poprawek maszynowych w kolejnych partiach wielkoseryjnych.
Obecna praktyka warsztatowa dowodzi ogromnego znaczenia nowoczesnego parku maszynowego dla ścisłego utrzymania dokładności wymiarowej kapryśnych polimerów. Firma Globmetal z Sianowa dysponuje rozbudowanym zapleczem obróbczym, regularnie przetwarzając tysiące ton surowców dla różnych gałęzi przemysłu. Przestronna hala produkcyjna o całkowitej powierzchni 8000 metrów kwadratowych znacząco ułatwia organizację najbardziej zaawansowanych procesów wytwórczych. Potencjał technologiczny i organizacyjny zakładu pozwala na realizację w pełni sprawdzonych prototypów polimerowych w zaledwie 72 godziny od momentu akceptacji. Realna przydatność konkretnego tworzywa sztucznego do obróbki detali cylindrycznych zależy wyłącznie od pełnej zgodności jego parametrów mechanicznych z rzeczywistymi obciążeniami. Podstawą bezawaryjnej pracy gotowego podzespołu pozostaje dokładne przewidzenie reakcji wybranego polimeru na wilgoć, temperaturę oraz stały docisk w miejscu pracy.
Kategorie artykułów
Polecane artykuły

Trwałość i estetyka płyt 50x50 chodnikowych w przestrzeniach zewnętrznych

Jakie materiały są najlepsze do oprawy zdjęć na płótnie?

Znaczenie skupu akumulatorów dla ochrony środowiska.
