Artykuł sponsorowany
Jak geometria końcówki i siła uderzenia decydują o skuteczności punktaka przed wierceniem
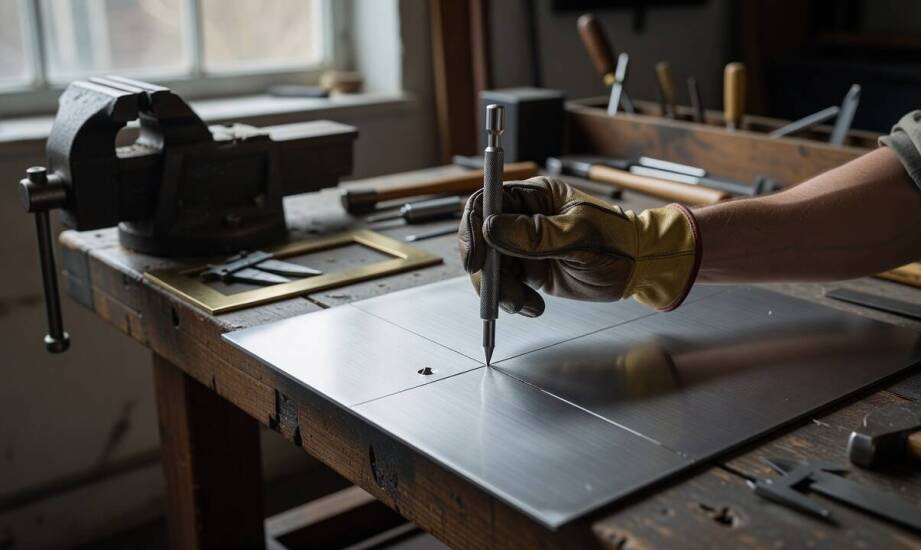
Punktowanie powierzchni przed wierceniem w metalu decyduje o tym, czy wiertło rozpocznie pracę precyzyjnie w osi, czy zacznie wędrować po detalu. Choć samo uderzenie wydaje się czynnością banalną, jego skuteczność wynika z fizyki zderzenia i parametrów zastosowanego narzędzia. Zależnie od stopnia przygotowania materiału, to samo wgłębienie potrafi skutecznie ustabilizować skrawanie albo całkowicie pogorszyć warunki początkowe obróbki. Prawidłowe zarysowanie śladu prowadzącego minimalizuje ryzyko uszkodzenia powierzchni, chroni krawędzie tnące wiertła przed przedwczesnym stępieniem i skraca całkowity czas wykonania otworu.
Przeczytaj również: Jak wybrać wycieraczki samochodowe?
Geometria końcówki a precyzyjne kształtowanie wgłębienia
Standardowy kąt stożka narzędzia centrującego wynosi dokładnie 90 stopni. Taka budowa sprawia, że klasyczny punktak tworzy szerokie, płytkie wgłębienie stożkowe, które idealnie współpracuje z najpopularniejszymi wiertłami krętymi o kącie wierzchołkowym 118 stopni. Krawędzie skrawające wiertła opierają się na zboczach tak przygotowanego śladu, co natychmiast wymusza prawidłowe centrowanie od pierwszych obrotów wrzeciona.
Przeczytaj również: Worki na odpady medyczne: jakie normy muszą spełniać, aby zapewnić bezpieczeństwo?
Jeśli zastosujemy narzędzie o mniejszym kącie, na przykład z zakresu od 30 do 60 stopni, fizyka prowadzenia wiertła ulega zmianie. Taka geometria generuje wgłębienie znacznie głębsze i węższe, co doskonale sprawdza się podczas precyzyjnego trasowania linii, ale gorzej pozycjonuje standardowe wiertło. Rdzeń wiertła nie mieści się na dnie wąskiego stożka, przez co część tnąca potrafi zablokować się w początkowej fazie zagłębiania. Z kolei zbyt tępy kąt roboczy daje zaledwie powierzchowny ślad. Płytka rysa nie jest w stanie utrzymać wiertła w miejscu, co skutkuje jego ucieczką poza wyznaczoną oś. Kształt i głębokość śladu muszą precyzyjnie odpowiadać geometrii wiertła, aby wyeliminować problemy na starcie obróbki.
Przeczytaj również: Regranulat LDPE: Nowe możliwości dla producentów folii
Znaczenie siły uderzenia dla różnych gatunków metali
Odpowiednia energia przekazana na materiał ma równie duże znaczenie co sam kształt narzędzia. Zbyt mocne uderzenie w cienką blachę powoduje jej miejscowe odkształcenie, a nierzadko prowadzi do trwałego wybrzuszenia całej płaszczyzny elementu. Takie uszkodzenie zaburza późniejsze operacje montażowe i wymaga dodatkowego prostowania detalu. Z drugiej strony uderzenie zbyt delikatne zostawia ślad niewystarczający do zatrzymania wiertła, co wymusza powtarzanie całego procesu punktowania.
Każdy stop metalu reaguje na proces znakowania inaczej. Zwykła stal konstrukcyjna dobrze toleruje standardową siłę uderzenia młotkiem, dając wyraźny, trwały punkt bazowy. Aluminium, jako materiał znacznie bardziej miękki i plastyczny, wymaga użycia mniejszej energii uderzenia, aby uniknąć powstania głębokiego krateru i ostrych zadziorów wokół krawędzi. Stal nierdzewna zachowuje się zupełnie odwrotnie. Twarda, silnie sprężysta i skłonna do umocnienia zgniotowego struktura wymaga użycia dużej siły oraz całkowicie sztywnego podparcia detalu od spodu.
Sposób przekazywania energii różnicuje budowę narzędzi znakujących na ręczne i automatyczne. Wersja ręczna wymusza operowanie młotkiem i polega wyłącznie na wyczuciu operatora. Narzędzia automatyczne wykorzystują wewnętrzny mechanizm sprężynowy o regulowanej sile od 5 do 130 N i wyzwalają uderzenie po dociśnięciu do materiału. Mechanizm ten gwarantuje wysoką powtarzalność znakowania i całkowicie eliminuje ryzyko uszkodzenia delikatnych elementów przez niekontrolowany zamach młotkiem.
Oprócz niewłaściwego doboru siły uderzenia częstym problemem pozostaje złe przygotowanie samej powierzchni. Brak odtłuszczenia metalu przed punktowaniem sprzyja ślizganiu się końcówki, co generuje nieczytelny i przesunięty ślad. Równie szkodliwe jest ustawienie narzędzia pod niewłaściwym kątem, co od razu przenosi oznaczenie poza główną oś planowanego otworu. Jeśli konieczna jest korekta położenia, poważnym błędem jest próba wiercenia bez ponownego, głębszego zapunktowania w prawidłowym miejscu. Stare, błędne wgłębienie działa jak rynna, po której wiertło naturalnie zsunie się w stronę pierwotnej usterki.
Przewidywalne prowadzenie wiertła jako efekt znakowania
Dobór optymalnej geometrii końcówki oraz precyzyjne dawkowanie energii uderzenia bezpośrednio warunkują przewidywalne zachowanie wiertła na powierzchni detalu. Nawet najdroższe narzędzie skrawające wymaga stabilnego punktu podparcia w początkowej fazie obróbki. Właściwe uwzględnienie twardości i sprężystości obrabianego stopu zapobiega powstawaniu wgnieceń na cienkich blachach oraz pęknięć na wymagających stalach nierdzewnych. Eliminacja podstawowych błędów, takich jak punktowanie zanieczyszczonej powierzchni czy ignorowanie korekty osi, zauważalnie przekłada się na dokładność prac warsztatowych.
Dostarczając profesjonalne wyposażenie dla zakładów obróbki metali, toruńska hurtownia MM-TOOLS ŚPIEWAK obserwuje, że zakłady produkcyjne często rezygnują z tradycyjnych wybijaków na rzecz rozwiązań automatycznych. Sprężynowy mechanizm wyzwalający zapewnia kontrolę nad siłą nacisku, co odgrywa kluczową rolę przy seryjnym znakowaniu elementów o powtarzalnych wymiarach. Niezależnie od wybranej technologii, poprawne przygotowanie detalu za pomocą precyzyjnego punktu prowadzącego stanowi fundament prawidłowego wiercenia i skutecznie wydłuża żywotność narzędzi skrawających.
Kategorie artykułów
Polecane artykuły
Dlaczego partia taśmy dwustronnej zachowuje się inaczej po składowaniu niż na szybkiej linii pakującej
Jak jednoczęściowa siatka cięto-ciągniona rozkłada naprężenia i ogranicza pęknięcia tynku
Dlaczego podobnie wyglądające damskie ubrania casualowe różnie znoszą pranie i codzienne noszenie