Artykuł sponsorowany
Jak cięcie laserowe wspiera seryjną produkcję detali dla motoryzacji, budownictwa i wyposażenia przemysłowego
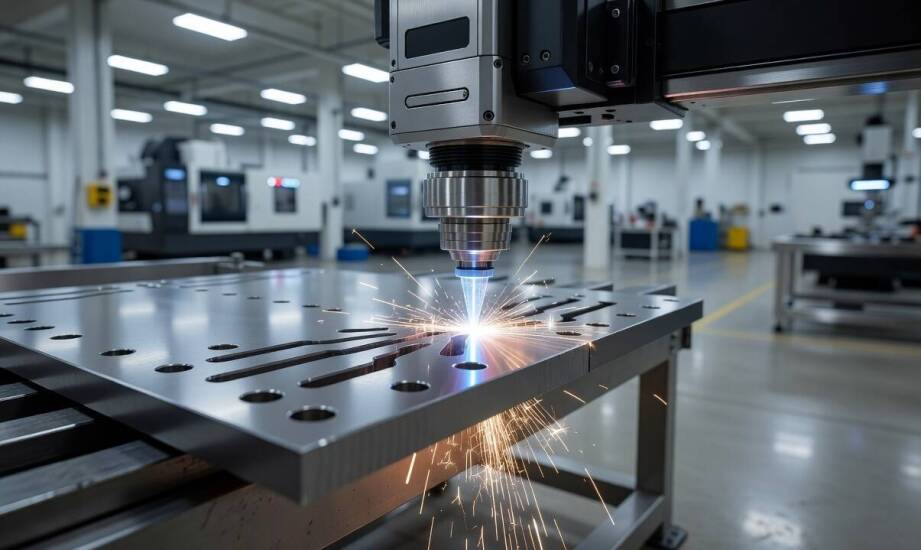
W wielkoseryjnej produkcji detali inżynierowie stoją przed koniecznością zachowania identycznej geometrii każdej sztuki w danej partii. Powtarzalność programu w systemach sterowania CNC odgrywa tu zasadniczą rolę, ponieważ eliminuje błędy ludzkie przy wielokrotnym wykonywaniu tego samego obrysu na blasze. Sam system cyfrowy to jednak tylko narzędzie wykonawcze. Właściwe poprowadzenie procesu termicznego wymaga precyzyjnego doboru parametrów pracy maszyny do konkretnej grubości oraz gatunku opracowywanego materiału. Dopiero przemyślane zestawienie technologii z fachową wiedzą operatora gwarantuje powtarzalność wszystkich kształtów.
Przeczytaj również: Montaż pomp ciepła a dotacje - jak skorzystać z dostępnych programów wsparcia?
Jakie detale trafiają na stoły robocze wycinarek?
Elementy wyposażone w powtarzalne siatki otworów, złożone kontury oraz specyficzne gniazda montażowe stanowią główny obszar zastosowań tej technologii w przemyśle. Dokładne wycięcie małych średnic pozwala na użycie blach bez konieczności nawiercania mechanicznego. Przemysłowe cięcie laserem zachowuje dużą wierność łuków i prostoliniowych odcinków względem cyfrowego rysunku wykonawczego. Ostateczna dokładność obrysu zależy od sztywności maszyny, rodzaju obrabianego stopu oraz właściwych ustawień ciśnienia gazu asystującego i ogniskowej wiązki. Zmienne te bezpośrednio wpływają na finalny kształt szczeliny.
Przeczytaj również: Na czym polegają usługi alpinistyczne?
W branży motoryzacyjnej inżynierowie oczekują przede wszystkim bardzo ścisłego dopasowania kształtek do innych podzespołów pojazdu na taśmie produkcyjnej. Wycinane elementy karoserii czy mocowania układów napędowych wymagają zminimalizowanych odchyleń wymiarowych, aby w pełni zautomatyzowany montaż przebiegał bez kosztownych przerw. Każda anomalia krawędzi mogłaby spowodować błąd pozycjonowania robota spawalniczego.
Przeczytaj również: Jak dobrać sprzęt montażowy do obudowy z płyt warstwowych na małej i dużej budowie
Sektor budowlany stawia nacisk na bezwzględną wytrzymałość połączeń i stabilność całej konstrukcji stalowej. Ozdobne panele architektoniczne oraz nośne wsporniki muszą płynnie integrować się z dźwigarami. Krawędź po przejściu głowicy tnącej powinna być wolna od ostrych zadziorów, co znacząco ułatwia późniejsze nakładanie grubych powłok antykorozyjnych i malowanie proszkowe detali wystawionych na zmienne warunki atmosferyczne.
Producenci wyposażenia przemysłowego szukają niezawodnej integracji komponentów przy szybkiej budowie maszyn i linii transportowych. Skomplikowane płytki montażowe, masywne kątowniki czy grube flansze przechodzą bezpośrednio z rusztu wycinarki na stanowiska monterskie. Powtarzalne ułożenie gniazd względem krawędzi zewnętrznych radykalnie przyspiesza składanie urządzeń. Zespół spawaczy otrzymuje gotowe komponenty, które dokładnie pasują do siebie w przewidzianych przez projektanta miejscach.
Ograniczenie poprawek jako etap przygotowania serii
Wysoka jakość krawędzi po obróbce termicznej redukuje potrzebę ręcznego szlifowania i mechanicznego usuwania twardego gratu. Brak konieczności stosowania dodatkowej obróbki wykańczającej skraca drogę płaskiego detalu do kolejnych gniazd produkcyjnych. Wycięte rozkroje trafiają na prasy krawędziowe od razu po zdjęciu ze stołu maszyny tnącej, bez wstępnego korygowania wymiarów przy użyciu szlifierek taśmowych.
Właściwie poprowadzona separacja materiału przygotowuje również stal do trwałego łączenia metodami spawalniczymi. Dokładne pasowanie przylegających krawędzi skutecznie zmniejsza ryzyko powstawania pustych przestrzeni i wad spoin podczas spajania arkuszy. Procesy w osłonie gazów obojętnych zyskują na ogólnej stabilności, gdy wycięte wpusty bazowe zachowują położenie zgodne z tolerancjami narzuconymi dla konkretnej grubości materiału i parametrów samej maszyny.
Praktyka zakładów zajmujących się zaawansowaną obróbką metali potwierdza skuteczność takiego podziału pracy. W spółce Estimet odpowiednio wycięty obrys stanowi bezpieczną bazę dla precyzyjnego gięcia i późniejszego spawania ciężkich konstrukcji. Usunięcie niepotrzebnych operacji pośrednich porządkuje logistykę wewnątrzzakładową i stabilizuje rytm wytwarzania dużych wolumenów na liniach montażowych.
Wykorzystanie skupionej wiązki światła sprawdza się jako dominująca baza produkcyjna wtedy, gdy projekt zakłada wytworzenie setek identycznych kształtów z jednolitego arkusza blachy. Wcześniejszy podział poszczególnych operacji między kilka różnych technologii staje się konieczny przy niezwykle grubych przekrojach strukturalnych. Przekroczenie maksymalnej grubości dla źródła laserowego wymusza zastosowanie zimnego strumienia wody lub palnika plazmowego. Przemyślany dobór odpowiedniej ścieżki technologicznej zależy ostatecznie od surowych wymagań projektowych, dostępnego budżetu i specyfiki dostarczonego materiału wsadowego.
Kategorie artykułów
Polecane artykuły

Trwałość i estetyka płyt 50x50 chodnikowych w przestrzeniach zewnętrznych

Jakie materiały są najlepsze do oprawy zdjęć na płótnie?

Znaczenie skupu akumulatorów dla ochrony środowiska.
