Artykuł sponsorowany
Dlaczego partia taśmy dwustronnej zachowuje się inaczej po składowaniu niż na szybkiej linii pakującej
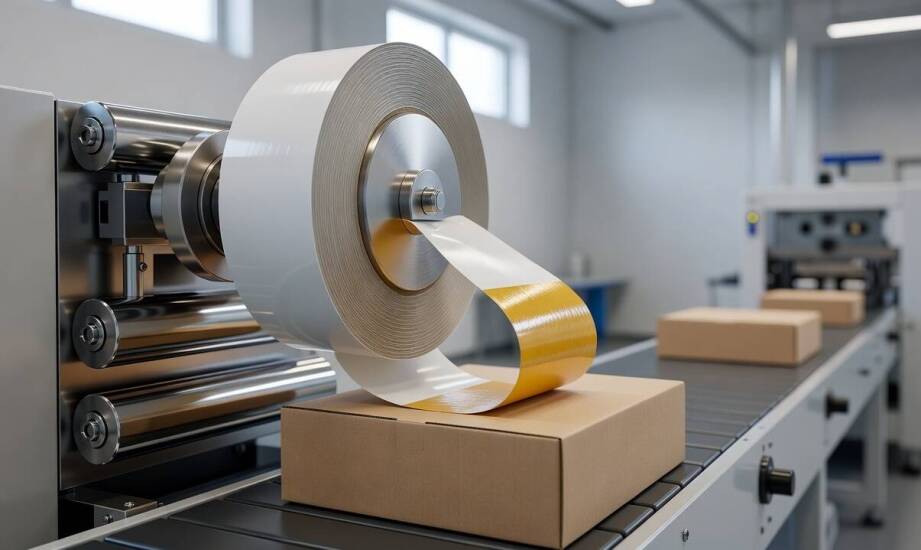
Partia taśmy dwustronnej tuż po opuszczeniu linii produkcyjnej wykazuje inne parametry niż ten sam produkt po kilkumiesięcznym leżakowaniu na palecie. Zmiany właściwości fizykochemicznych spoiwa postępują w czasie i znacząco wpływają na ostateczną przyczepność. Na zautomatyzowanych liniach pakujących tego typu różnice ujawniają się natychmiast, prowadząc do zrywania materiału lub nierównomiernego odwijania rolki. Aplikacja ręczna bywa pod tym względem znacznie bardziej wyrozumiała. Zrozumienie mechanizmów zachodzących w strukturze materiału ułatwia prawidłowe zaplanowanie procesów logistycznych.
Jak nośnik i rodzaj kleju kształtują parametry taśmy
Nośnik stanowi mechaniczny szkielet każdej rolki i decyduje o jej zdolności do przenoszenia naprężeń. Konstrukcje oparte na foliach z polipropylenu lub poliestru zapewniają wysoką elastyczność i świetnie przylegają do nierównych powierzchni kartonów. Użycie papieru typu tissue ułatwia z kolei szybkie, ręczne przerywanie pasma bez użycia ostrych narzędzi. Pianka polietylenowa doskonale amortyzuje wibracje i kompensuje znacznie większe szczeliny między klejonymi elementami. Cieńszy rdzeń foliowy wymaga bardzo precyzyjnego dobrania substancji wiążącej, aby skutecznie zapobiegać rozwarstwianiu się powłok podczas silnych szarpnięć maszyny pakującej.
Odpowiednie zachowanie materiału na linii zależy również od specyfiki samej warstwy przylepnej. Grubość nałożonego spoiwa decyduje o początkowej chwytności oraz późniejszej odporności na ścinanie. W zaawansowanych rozwiązaniach przemysłowych powłoka ta mierzy zaledwie ułamek milimetra. Kleje na bazie akrylu rozpuszczalnikowego charakteryzują się stopniowym narastaniem siły wiązania. Pełne usieciowanie struktury następuje dopiero po kilkunastu lub nawet kilkudziesięciu godzinach od momentu aplikacji. Warianty oparte na kauczuku syntetycznym chwytają tekturę znacznie szybciej ze względu na wyższą lepkość początkową, jednak o wiele gorzej znoszą wysokie temperatury.
Etap konwertowania i cięcia szerokich wstęg matrycowych na węższe zwoje wymaga niezwykle rygorystycznej kontroli produkcyjnej. Każdy renomowany producent taśmy dwustronnie klejącej na bieżąco bada schodzące z maszyny partie pod kątem stabilności wymiarowej i wąskich tolerancji błędu. Pomiary laboratoryjne obejmują między innymi testy siły odrywania pod kątem 180 stopni oraz badania początkowej kleistości metodą toczącej się kulki. Stały nadzór nad powtarzalnością grubości powlekania skutecznie minimalizuje ryzyko wystąpienia poważnych odchyleń technicznych między poszczególnymi seriami produkcyjnymi.
Wpływ składowania na aplikację automatyczną taśm
Długotrwałe przetrzymywanie rolek w warunkach odbiegających od optymalnej temperatury pokojowej i umiarkowanej wilgotności mocno przyspiesza degradację materiału. Silne nagrzewanie magazynu powoduje odczuwalne zmiękczenie masy akrylowej lub kauczukowej. Prowadzi to bardzo często do zjawiska wypływania lepiszcza na krawędzie zwoju, co ostatecznie skutkuje trwałym sklejaniem się sąsiadujących warstw w zbiorczym kartonie. Znaczne wychłodzenie otoczenia sprawia natomiast, że warstwa wiążąca staje się twarda, zeszklona i traci swoją naturalną elastyczność. Mocny nacisk wywierany przez ułożone na samej górze palety ciężkie stosy dodatkowo deformuje geometrię nawiniętych krążków.
Zniekształcone pasmo zachowuje się zupełnie inaczej w zależności od wybranego systemu pracy w centrum dystrybucyjnym. Automatyczne głowice aplikujące pracują z ogromną prędkością i poddają nośnik stałemu, silnemu naciągowi mechanicznemu. Rolki prowadzące w zaklejarkach do kartonów wymagają idealnie równej siły odwijania materiału. Maszyna demaskuje natychmiast wszelkie nierówności powłoki, niestabilne przyleganie czy zbyt luźne układanie się taśmy na tekturowym rdzeniu. Zablokowanie zalanego klejem zwoju na bębnie hamującym wymusza nieplanowany postój całej linii. Pracownik zamykający paczki ręcznym dyspenserem potrafi instynktownie zwolnić ruch i wyrównać siłę docisku, maskując w ten sposób drobne wady logistyczne asortymentu.
Utrzymanie stabilnych parametrów technicznych wyrobów po wielu miesiącach spędzonych w hurtowniach to wynik wieloletnich doświadczeń i analiz laboratoryjnych. Firma Total Market dostarcza na rynek europejski różnorodne materiały opakowaniowe, stale monitorując zachowanie swoich produktów w surowych warunkach przemysłowych. Przemyślane zarządzanie środowiskiem przechowywania oraz cyklem rotacji zapasów pozwala operatorom uniknąć kosztownych problemów z przyczepnością w kluczowych momentach piku sprzedażowego.
Właściwości fizyczne elastycznych nośników i lepkich spoiw ulegają naturalnym przekształceniom pod wpływem upływającego czasu, stałego nacisku oraz zmiennych warunków termicznych. Dobór odpowiedniej specyfikacji technicznej już na etapie zamówienia rzutuje na późniejszą wydajność materiału w procesie pakowania. Płynna i bezawaryjna praca zaawansowanych urządzeń aplikujących zależy bezpośrednio od wdrożenia rozwiązań o stabilnej strukturze, która zniesie trudne warunki długotrwałego magazynowania.
Kategorie artykułów
Polecane artykuły
Jak jednoczęściowa siatka cięto-ciągniona rozkłada naprężenia i ogranicza pęknięcia tynku
Dlaczego podobnie wyglądające damskie ubrania casualowe różnie znoszą pranie i codzienne noszenie
Strefa wejścia jako pierwszy moduł spójnego systemu mebli w domu